 English
 русский
 Español
 عربى
Контент
- 1 Что такое вулканизационная машина? Короткий ответ
- 2 Как работает вулканизация: тепло, давление и время
- 3 Основные типы вулканизирующих машин
- 4 Как правильно выбрать вулканизирующую машину
- 5 Где используются вулканизационные машины: отраслевые примеры
- 6 Безопасность и техническое обслуживание: что должен знать каждый руководитель производства
- 7 Часто задаваемые вопросы о вулканизирующих машинах
- 7.1 В чем разница между вулканизирующим прессом и машиной для литья резины под давлением?
- 7.2 Какую температуру и давление должна достигать вулканизационная машина?
- 7.3 Сколько времени нужно вулканизировать резину в прессе?
- 7.4 Почему мне следует использовать вакуумный вулканизационный пресс?
- 7.5 Может ли одна машина вулканизировать разные резиновые смеси?
- 7.6 Что сокращает срок службы вулканизационной машины?
Что такое вулканизационная машина? Короткий ответ
Вулканизационная машина — это пресс, который превращает неотвержденную резиновую смесь в прочную, эластичную, термостойкую готовую деталь путем применения контролируемого тепла, давления и времени. Машина запускает реакцию сшивки внутри резины, обычно с помощью систем отверждения серой или перекисью, и именно эта реакция отделяет формуемый лист компаунда от настоящего резинового продукта. Если вы планируете производить подошвы для обуви, уплотнительные кольца, уплотнения, шланги или антивибрационные опоры, вулканизационная машина станет сердцем вашей производственной линии.
Подумайте об этом так: до вулканизации резина ведет себя как мягкий пластилин; после вулканизации он становится упругим материалом, который поглощает вибрацию, герметизирует жидкости и выдерживает жару и погоду. В ходе процесса большинство соединений, отвержденных серой, удерживаются при 140-170 °С , пероксидные системы в 160-200 °С и специальные соединения, такие как FKM и силикон, 170-250 °С . Машина, которая не может обслуживать эти окна, будет производить мягкие, липкие или хрупкие детали, независимо от того, насколько хорош состав.
Суть проста: ваша вулканизационная машина решает, окончательные размеры, твердость, остаточная деформация при сжатии и долговечность. каждой детали, которую вы отправляете. Смешивание, измельчение и предварительное формование — все это обеспечивает этот последний этап, поэтому наведите порядок в машине, прежде чем строить вокруг нее остальную часть процесса.
- Температура: 140-250 °C в зависимости от состава и системы его отверждения.
- Давление: обычно 15-40 МПа на площади выступающей детали при отверждении.
- Время: от нескольких минут для тонких прокладок до 40-60 минут для толстых блоков.
Как работает вулканизация: тепло, давление и время
Химию становится легче понять, если сравнить резину с миской запутанной лапши. В соединениях, отверждаемых серой, тепло разрушает серные кольца и создает мостики между полимерными цепями NR, SBR, EPDM или NBR. Вместо этого пероксидные системы создают прямые связи между углеродами. В результате получается трехмерная сетка, которая придает резине отскок, химическую стойкость и способность сохранять форму при постоянной нагрузке. Ускорители и активаторы отверждения, такие как оксид цинка и стеариновая кислота, контролируют скорость формирования этой сети, поэтому рецепт соединения имеет такое же большое значение, как и настройки машины.
Успех определяют три переменные: температура, давление и время. Температура управляет химической реакцией; давление выталкивает воздух и проталкивает состав в каждую полость; время определяет, насколько полно завершится реакция. Недостаточно вулканизированная резина теряет прочность и плохо восстанавливается; пересушенная резина становится твердой и склонной к растрескиванию.
Практическое время отверждения соответствует старому правилу цеха и составляет около 3-5 минут на миллиметр толщины твердой резины при типичных температурах формования. Таким образом, блоку амортизатора толщиной 12 мм может потребоваться 40–60 минут, а прокладке толщиной 2 мм - менее 10 минут. Более толстые детали также требуют более медленного нагрева, чтобы избежать обожженных поверхностей и незатвердевших центров.
| Метод нагрева | Практический температурный диапазон | Типичная однородность | Лучше всего подходит для |
|---|---|---|---|
| Steam | 120-180 °С | /-5 °С | Толстые срезы, автоклавы |
| Горячее масло | До 250 °С | /-2 °С | Плиты, требующие строгой однородности |
| Электрический картридж | До 300 °С | /-3 °С с ПИД-регулированием | Маленькие плиты, литьевые машины |
Основные типы вулканизирующих машин
Не все резиновые изделия можно обрабатывать одинаково. Геометрия вашей детали, годовой объем и стиль пресс-формы укажут вам один из четырех типов машин.
Гидравлический вулканизационный пресс (компрессионное формование)
Рабочая лошадка резиновой промышленности. Неотвержденную заготовку или полосу загружают в открытую форму, плита закрывается под гидравлическим давлением, и тепло передается через форму в компаунд. В прессах с многодневным освещением для увеличения производительности устанавливаются несколько уровней пресс-форм, а поскольку пресс-формы относительно просты, этот тип остается лучшим выбором для прокладок, прокладок, подошв для обуви и уплотнений общего назначения. Двумя важными показателями при покупке являются размер плиты и тоннаж.
Вакуумный вулканизационный пресс
Захваченный воздух вызывает вздутия и незаполненные углы, особенно в формах с тонкими ребрами, глубокими полостями или металлическими вставками. Вакуумный вулканизационный пресс вакуумирует камеру до полного закрытия формы, устраняя большинство дефектов, связанных с воздухом. Удобным для оператора вариантом в этой категории является вакуумная машина горячего прессования с полным корпусом, программируемой вакуумацией и ПИД-регулированием температуры на каждой плите.
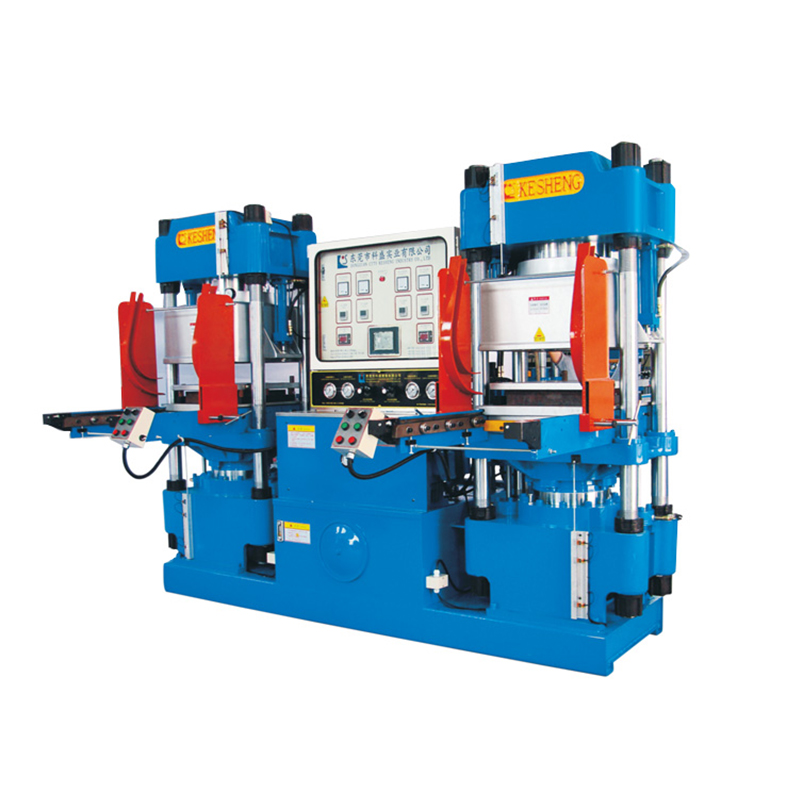 Машины вакуумного горячего прессования на заказ Производители, Поставщики Эта машина представляет собой вулканизирующую машину для различных резиновых и пластиковых изделий. Он имеет функции блокировки формы по времени, автоматическую предварительную... Посмотреть продукт →
Литьевая машина для резины
Инъекционная машина пластифицирует компаунд в шнековом или плунжерном блоке и впрыскивает его непосредственно в закрытую форму под давлением. Вам больше не нужно предварительно взвешивать заготовки или открывать форму для их загрузки, что сокращает циклы и уменьшает вспышку. Вертикальные машины блестят деталями из клееного металла, такими как сальники и пневматические пружины; горизонтальные машины подходят для более крупных формованных изделий и более высокой производительности. Производители уплотнений, которые переходят от сжатия к впрыску, часто отмечают заметное снижение затрат на рабочую силу при тех же номерах деталей. По этой причине наш вертикальная или горизонтальная машина для литья резины создан с учетом быстрой смены материала и обеспечения повторяемости выстрелов.
 Изготовленные на заказ вертикальные/горизонтальные машины для литья резины, производители, поставщики Это технология производства резиновых формованных изделий. В основном он используется при производстве резиновых формованных изделий, таких как электронная ... Посмотреть продукт →
Автоклавы и линии непрерывного отверждения
Длинные профили, шланги и кабели не могут поместиться между плоскими плитами. Эти продукты отверждаются в автоклавах, наполненных паром под высоким давлением, или на непрерывных линиях, сочетающих экструзию с микроволновым нагревом, нагревом горячим воздухом или соляной ванной. В этих системах скорость производства определяется длиной зоны нагрева и точностью регулирования ее температуры, а не тоннажем пресса.
| Тип машины | Типичные продукты | Характеристики цикла | Основное преимущество |
|---|---|---|---|
| Компрессионный пресс | Прокладки, накладки, подошвы обуви | Минуты за цикл, пакетно-ориентированный | Низкая стоимость пресс-формы, гибкость |
| Вакуумный пресс | Прецизионные уплотнения, приклеенные вставки | Немного дольше из-за эвакуации | Меньше дефектов воздуха, постоянная плотность |
| литьевая машина | Уплотнительные кольца, разъемы, крупногабаритные детали | Цикл быстрого выстрела и лечения | Повторяемость, меньше засветов, низкие трудозатраты |
| Автоклав или непрерывная линия | Шланги, кабели, профили | Непрерывный или периодический по нагрузке | Длинные длины отверждаются равномерно |
Как правильно выбрать вулканизирующую машину
Выбор пресса начинается с готовой детали, а не с каталога продукции. Ответьте на пять вопросов, прежде чем запросить ценовое предложение.
- Какова проектируемая площадь вашей наибольшей части? Тоннаж пресса равен проектируемой площади, умноженной на давление формования. Деталь размером 400х400 мм занимает площадь 0,16 м²; при 25 МПа нужно 4,0 МН, около 408 тонн. Добавление запаса в 10–15 процентов приводит к прессу мощностью 450–500 тонн.
- Какова максимальная температура отверждения, необходимая вашему составу? Если в технических характеристиках указана температура более 200 °C, избегайте нагрева паром низкого давления и вместо этого выберите электрический картридж или нагрев горячим маслом.
- Сколько полостей будет иметь форма? В многоместных формах любая неравномерная температура плиты немедленно подвергается воздействию, поэтому запросите показания однородности температуры при рабочей температуре, а не только на холостом ходу.
- Ваши детали содержат вставки или нуждаются в вакууме? Склеенные уплотнения, сальники и детали пневматических пружин почти всегда выигрывают от использования вакуумных или литьевых машин.
- Какой у вас объем производства за смену? Компрессионное формование позволяет снизить затраты на оснастку; Литье под давлением обеспечивает экономию времени цикла и трудозатрат при росте объемов.
Не останавливайтесь на котировочной цене. Запланируйте пробный запуск с вашим собственным составом и подтвердите, как поставщик измеряет температуру и параллельность плит перед отправкой. Мы потратили более 15 лет на создание миксеров, мельниц, преформеров и вулканизирующих прессов, и каждое поставляемое нами устройство перед упаковкой проверяется на однородность температуры и стабильность давления. Если вы не уверены, какая категория подходит вашим продуктам, просмотрите наш полный каталог техники и обсудите ваши формы с нашим техническим персоналом перед заказом.
| Параметр | Почему это важно | Что проверить |
|---|---|---|
| Размер стола | Определяет максимальные размеры формы | Сравните с вашей самой большой формой и зазором. |
| Номинальный тоннаж | Определяет толщину облоя и плотность детали. | Рассчитать по проектируемой площади; запросить отчет об испытаниях |
| Температурный диапазон | Должно закрывать окно лечения вашего комплекса. | Подтвердить верхний предел с запасом по обогреву |
| Равномерность температуры | Влияет на стабильность цикла и процент брака | Запросите измерение по 9 точкам при рабочей температуре |
| Дневной свет и удар | Определяет высоту формы и пространство для распалубки. | Измерьте свою самую толстую форму |
| Система управления | Сохраняет рецепты лекарств и защищает качество | Ищите HMI с таймерами, сигналами тревоги и регистрацией данных. |
| Оборудование безопасности | Предотвращает травмы во время погрузки и разборки | Проверьте двуручное управление, защиту и световые завесы. |
Где используются вулканизационные машины: отраслевые примеры
Вулканизационные машины встречаются во всех отраслях резинотехнической промышленности. Общей нитью является необходимость обеспечения эластичности, герметичности и устойчивости к нагреву и погодным условиям в реальных условиях эксплуатации.
- Резиновые подошвы для обуви и спортивной обуви: обувные фабрики обрабатывают резиновые подошвы подошвами из ЭВА, а многостанционные машины поддерживают работу линии. Многие пользуются нашим Полностью автоматическая машина для формования резиновой подошвы
 Полностью автоматическая машина для прессования резиновых подошв на заказ. Производители, поставщики. Полностью автоматическая машина для горячего прессования резиновой подошвы Описание продукта1. Автоматическая раздвижная форма и конструкция поворота формы могут краснеть... Посмотреть продукт → для отверждения нескольких подошв за цикл с равномерным распределением давления.
- Уплотнительные кольца и прокладки: Эти мелкие детали требуют строгого контроля температуры и точного закрытия формы; В этой категории доминируют вакуумные прессы и литьевые машины.
- Сальники и пневморессоры: металлические вставки нагружаются, вокруг них впрыскивается или прессуется резина, и связь формируется в течение того же цикла отверждения.
- Шланги, профили и изоляция кабелей: непрерывные линии или автоклавы заменяют плоские прессы.
- Антивибрационные опоры и ролики: толстые секции требуют длительных циклов и осторожных температурных градиентов.
- Спортивные товары, такие как теннисные мячи: сердцевина шара проходит термическую обработку перед этапом обмотки войлоком, и существуют комплексные линии для выполнения этого процесса.
После отверждения большинство формованных деталей все еще имеют заусенцы на линии разъема. Обрезка вручную или галтовка в криогенной камере для удаления заусенцев очищает деталь, не повреждая ее уплотнительную поверхность. Планируйте этот этап окончательной обработки вместе с выбором пресса, поскольку объем заплавки зависит от конструкции пресс-формы и точности пресса.
Безопасность и техническое обслуживание: что должен знать каждый руководитель производства
Вулканизационная машина сочетает в себе высокую температуру, большую гидравлическую силу и большие движущиеся плиты. При соблюдении правил он обеспечивает годы безотказной работы; если его игнорировать, это может привести к травмам операторов и разрушить производство за одну смену.
Основы безопасности на каждой печатной линии
- Установите кнопки управления двумя руками или световые завесы, чтобы пресс не мог закрыться, пока оператор лезет в форму.
- Используйте процедуры блокировки/маркировки, прежде чем кто-либо будет чистить печатные столы или заменять формы.
- Заменяйте гидравлические шланги при первых признаках износа. Тонкая струя масла, вытекающая под давлением, может проникнуть в кожу и требует немедленной медицинской помощи.
- При загрузке заготовок и удалении затвердевших деталей надевайте одобренные термостойкие перчатки и средства защиты лица.
- Следите за тем, чтобы в зоне формы не было инструментов и отходов компаунда, и никогда не отключайте предохранительный выключатель, чтобы сэкономить несколько секунд.
Практичный ритм обслуживания
- Ежемесячно проверяйте параллельность плит с помощью индикатора часового типа и соблюдайте 0,05 мм на метр ; деформированные валики создают неравномерную толщину детали.
- Измеряйте температуру рабочей поверхности в девяти точках каждые три месяца; ожидать отклонения в пределах /-3 °C при заданной температуре.
- Заменяйте гидравлическое масло и фильтры по графику, обычно каждые 2000 часов работы и проверьте, нет ли в резервуаре воды или грязи.
- Калибровать датчики температуры каждые шесть месяцев; дрейфующий датчик тратит больше материала, чем большинство механических поломок.
- Осмотрите нагревательные картриджи, масляные трубки и паровые уплотнения во время контрольного списка при запуске смены.
- Еженедельно проверяйте двуручное управление, световые завесы и аварийные остановки и ведите письменный учет.
Следуйте этому ритму, и хорошо построенный пресс будет работать 15-20 лет . По нашему опыту, преждевременные отказы возникают из-за покупки только по цене, пропуска проверки однородности температуры или разрушения гидравлического масла. Расскажите своему поставщику о вашей смеси, пресс-форме и схеме смены, и вы получите машину, которая будет соответствовать вашему целевому показателю качества через пять лет с момента установки.
Часто задаваемые вопросы о вулканизирующих машинах
В чем разница между вулканизирующим прессом и машиной для литья резины под давлением?
Вулканизирующий пресс, то есть классический компрессионный пресс, вулканизирует предварительно помещенную заготовку в открытую форму. Инъекционная машина пластифицирует компаунд и сначала впрыскивает его в закрытую форму, а затем отверждает. Инъекция обеспечивает более короткие циклы, меньшую вспышку и лучшее заполнение полостей, но ее формы стоят дороже, а установка более сложна.
Какую температуру и давление должна достигать вулканизационная машина?
Большинство резиновых смесей отверждаются при температуре от 140 до 200 °C; Для марок FKM и силикона может потребоваться температура до 250 °C. Типичное давление формования на площадь выступающей детали составляет 15-40 МПа , с более толстыми или более сложными деталями, требующими более высокого тоннажа.
Сколько времени нужно вулканизировать резину в прессе?
Эмпирическое правило 3-5 минут на миллиметр твердой толщины, с поправкой на кривую отверждения состава. Тонкая прокладка может затвердеть за 4–8 минут, а толстая — за 40–60 минут. Всегда подтверждайте это с помощью реометрического теста на отверждение вашего конкретного соединения.
Почему мне следует использовать вакуумный вулканизационный пресс?
Вакуум удаляет воздух из полости формы до полного закрытия. Это означает меньшее количество вздутий, лучшее заполнение углов и более постоянную плотность, что важно для прокладок, приклеенных вставок и деталей сложной геометрии.
Может ли одна машина вулканизировать разные резиновые смеси?
Да, при условии, что максимальная температура машины превышает окно отверждения каждого соединения. Разделяйте материалы, отвержденные серой и пероксидом, очищая форму между партиями, и переключайтесь с одного пресса на другой, а не запускайте несовместимые материалы в один и тот же день без тщательной очистки.
Что сокращает срок службы вулканизационной машины?
Обычными виновниками являются превышение номинального тоннажа, неравномерность температуры плит без коррекции, игнорирование состояния гидравлического масла и пропуск проверок параллельности. Плановое техническое обслуживание, основанное на часах работы, а не на календарных месяцах, является самой дешевой страховкой, которую вы можете купить.

